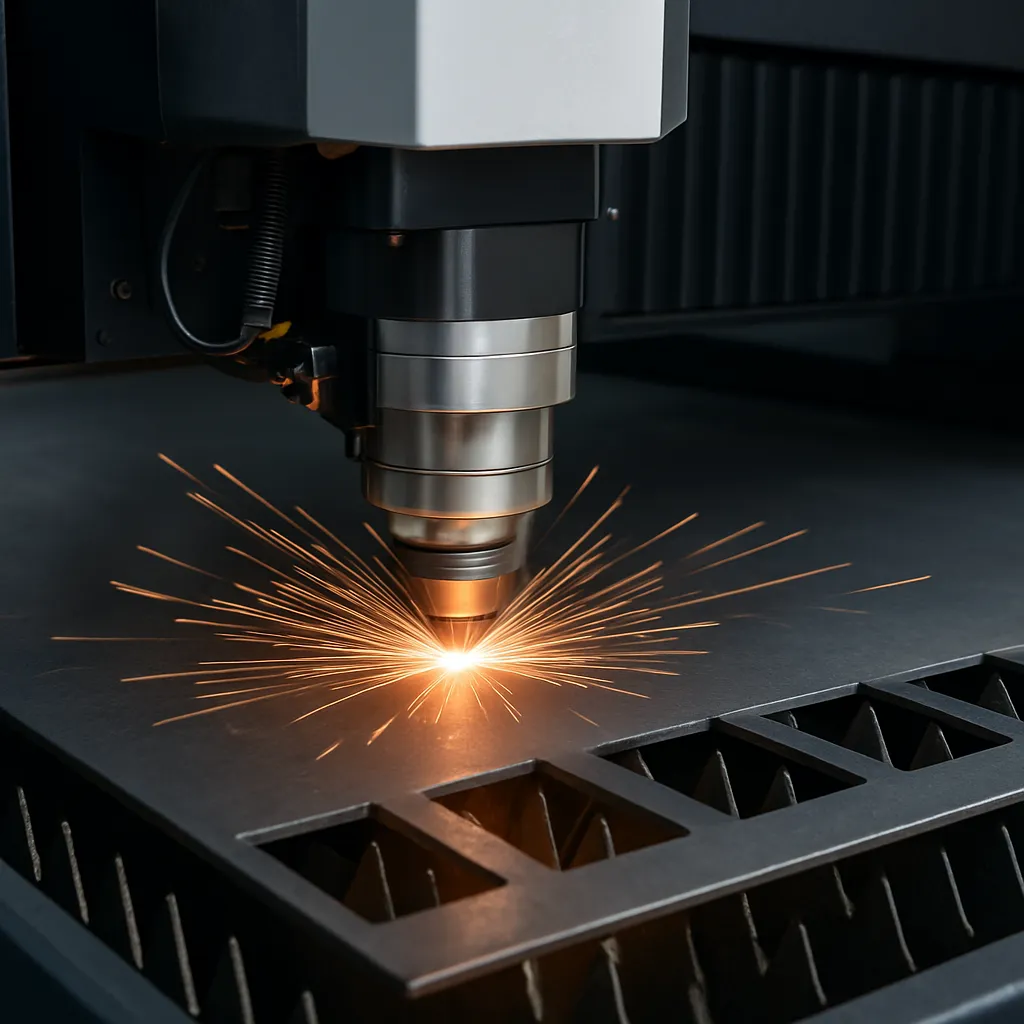
Maszyna do cięcia laserem światłowodowym to zaawansowane urządzenie wykorzystywane w przemyśle do obróbki metali oraz materiałów niemetalicznych. Dzięki połączeniu **laser**a z systemem **światłowodowy**m osiągane są doskonałe efekty w postaci szybkiego, precyzyjnego cięcia i minimalnej straty materiału. W artykule omówione zostaną zasady działania, budowa kluczowych podzespołów oraz praktyczne zastosowania tej technologii.
Podstawy technologii cięcia laserem światłowodowym
Cięcie laserowe opiera się na skupieniu wiązki świetlnej o dużej gęstości mocy na obszarze materiału. Promień laserowy przenoszony jest za pomocą **światłowód**a, co eliminuje konieczność stosowania skomplikowanych systemów zwierciadeł. W wyniku zaabsorbowania **energii** promienia następuje szybkie nagrzanie i odparowanie materiału, co umożliwia precyzyjne docinanie.
Podstawowe procesy zachodzące podczas cięcia to:
- Wytworzenie wiązki laserowej przez źródło – najczęściej diody półprzewodnikowe.
- Przesył promienia poprzez **światłowód**, który pełni rolę nośną i stabilizującą jego parametry.
- Skupienie wiązki za pomocą elementów **optyka**lnych w głowicy tnącej.
- Oddziaływanie skoncentrowanej wiązki na materiał i lokalna zmiana stanu skupienia.
- Usuwanie stopionych lub odparowanych cząstek przy pomocy strumienia gazu (np. azotu lub tlenu).
Kluczowe parametry, które decydują o jakości cięcia to moc lasera, prędkość przesuwu, ogniskowa oraz typ gazu wspomagającego. Ich odpowiednia kombinacja gwarantuje **precyzja**, minimalne zgrzewki brzegowe i powtarzalność procesu.
Budowa i elementy maszyny do cięcia laserem światłowodowym
Typowa maszyna składa się z kilku głównych modułów, z których każdy odpowiada za inne zadanie w cyklu pracy:
- Źródło lasera – generuje energię świetlną, zazwyczaj w postaci diod lub wzmocnionych diodami światłowodami.
- System transmisji – zespół **światłowód**ów oraz złączy przenoszących wiązkę do głowicy tnącej.
- Głowica tnąca – zawiera układ soczewek skupiających i dyszę do odprowadzania stopionego materiału.
- Stół roboczy – platforma, na której mocuje się odpowiednio przygotowany materiał.
- Mechanika napędowa – precyzyjne prowadnice i silniki krokowe lub serwomotory sterujące ruchem osi X, Y, czasem Z.
- System sterowania CNC – komputer z oprogramowaniem pozwalającym na wczytywanie rysunków, definiowanie ścieżek cięcia i parametrów procesu.
- Moduł chłodzenia – odpowiada za odprowadzanie ciepła z lasera i innych krytycznych podzespołów.
- System bezpieczeństwa – czujniki laserowe, osłony i wyłączniki awaryjne.
Na poziomie optycznym stosuje się różne rodzaje soczewek i **modulacja** amplitudy lub czasu trwania impulsu, co wpływa na jakość krawędzi i szybkość cięcia. Zaawansowane maszyny wyposażone są w automatyczne systemy zmiany head-up, które pozwalają na pracę z różnymi średnicami wiązki bez ręcznej regulacji.
Rola systemu chłodzenia i filtracji
Odpowiednia temperatura lasera i elementów optycznych jest kluczowa dla stabilności procesu. W nowoczesnych maszynach:
- Woda lub specjalne **medium** chłodzące przepływa przez wymienniki, utrzymując temperaturę w zakresie 15–25°C.
- Filtry powietrza i układy odciągu usuwają opary oraz cząstki metaliczne powstałe podczas cięcia.
Zastosowania i zalety cięcia laserem światłowodowym
Technologia laserowego cięcia światłowodowego zyskuje popularność w wielu branżach dzięki swojej wszechstronności:
- Przemysł motoryzacyjny – produkcja karoserii, elementów strukturalnych i detali lakierowanych.
- Stoczniowy – cięcie stali konstrukcyjnej, blach o dużych grubościach.
- Elektronika – wycinanie precyzyjnych otworów i wzorów w płytkach drukowanych.
- Meble i dekoracje – wzory skomplikowanych ornamentów w drewno¬podobnych płytach i pleksi.
- Przemysł lotniczy – cięcie lekkich stopów aluminium i tytanu.
Główne zalety tej metody to:
- Wysoka **wydajność** cięcia dzięki dużej prędkości przesuwu i krótkim czasom nagrzewu.
- Minimalna strefa wpływu ciepła – ograniczenie deformacji materiału.
- Elastyczność – możliwość cięcia różnych materiałów i grubości bez wymiany źródła lasera.
- Automatyzacja – zdalne programowanie i integracja z systemami MES/ERP.
Dodatkowo, brak konieczności użycia mechanicznych narzędzi tnących wydłuża żywotność urządzenia i redukuje koszty eksploatacji.
Zasady obsługi i bezpieczeństwa
Praca z urządzeniami laserowymi wymaga przestrzegania rygorystycznych standardów:
- Użytkownicy muszą posiadać odpowiednie szkolenia i certyfikaty obsługi laserów klasy 3B i 4.
- Obowiązkowe stosowanie okularów ochronnych dostosowanych do długości fali emitowanej przez **laser**.
- Systemy awaryjnego wyłączania oraz blokady osłon gwarantują automatyczną reakcję w razie wykrycia nieprawidłowości.
- Regularne przeglądy i kalibracja elementów optycznych i mechanicznych zapewniają utrzymanie parametrów cięcia.
Pozostawanie w zgodzie z normami ISO oraz dyrektywami unijnymi CE sprawia, że maszyny są bezpieczne dla operatorów i środowiska.