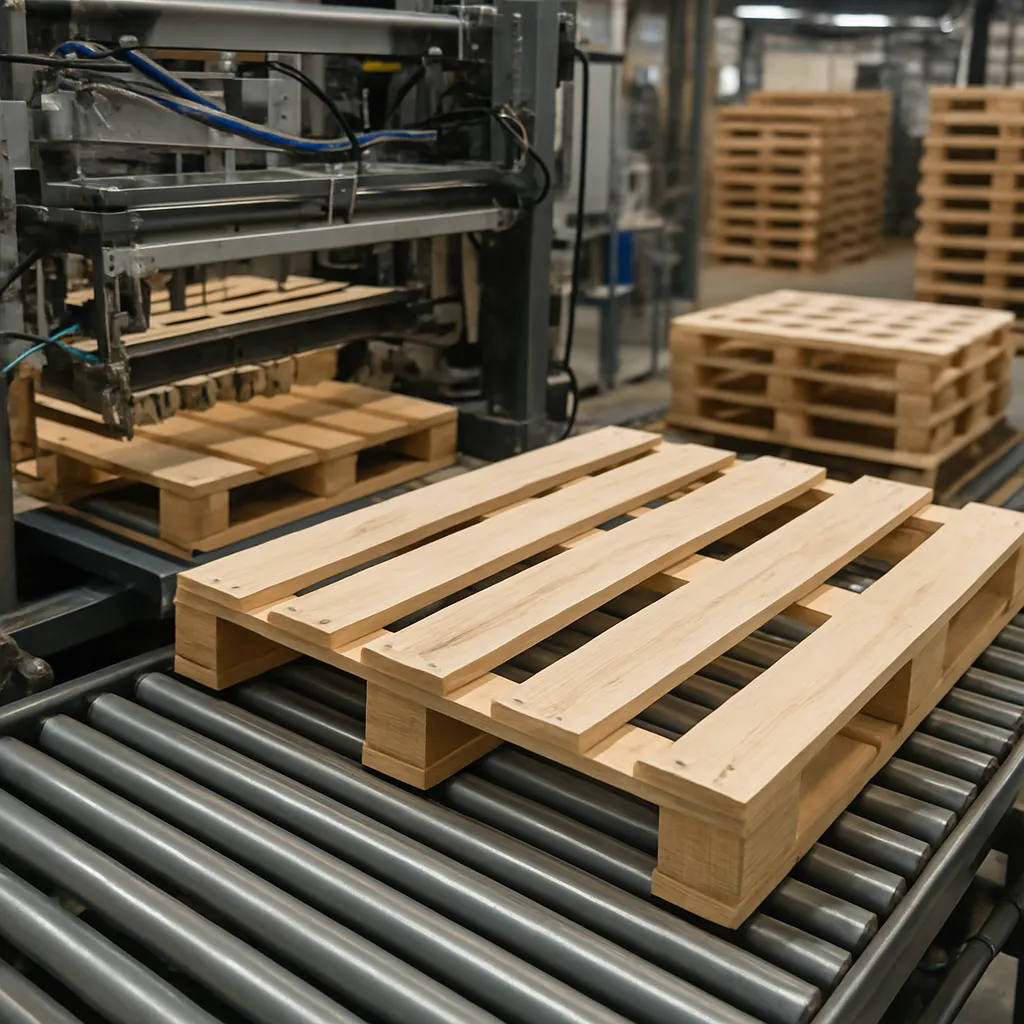
W artykule zostanie przedstawione szczegółowe omówienie sposobu działania nowoczesnej linii do produkcji palet. Omówione zostaną kolejne etapy procesu, wykorzystywane urządzenia oraz kluczowe rozwiązania technologiczne zapewniające wysoką wydajność i jakość finalnych wyrobów.
Etap przygotowania surowca
Pierwszym krokiem w procesie wytwarzania palet jest przygotowanie odpowiednich elementów drewnianych. Surowiec pochodzi najczęściej z tartaków, gdzie drewno jest piłowane i suszone do właściwej wilgotności. Na linii produkcyjnej spotykamy kilka kluczowych maszyn:
- Piła taśmowa – służy do wstępnego formatowania klocków i belek.
- Strugarka czterostronna – usuwa nierówności i nadaje deskom wymiar dokładny.
- Pilarka tarczowa – docina elementy do długości zgodnej z zamówieniem.
Dlaczego ten etap jest tak istotny? Deski o niedokładnych wymiarach mogą prowadzić do problemów podczas montażu oraz obniżyć wytrzymałość finalnej palety. Automatyczna kontrola wymiarowa na każdym etapie zapewnia spójność produkcji.
Transport i układanie elementów
Po wstępnym przygotowaniu drewna elementy trafiają na układarki, które w sposób automatyczny grupują je w zestawy. System ten opiera się na przenośnikach taśmowych i łańcuchowych, a także robotach przemysłowych wyposażonych w chwytaki.
Przenośniki i roboty
- Przenośniki taśmowe – służą do transportu desek pomiędzy maszynami.
- Roboty z chwytakami próżniowymi – pozwalają na szybkie pobieranie i układanie elementów bez ryzyka uszkodzenia.
- Przenośniki rolkowe – wykorzystywane do przemieszczania zespawanych wcześniej podkładek i klocków.
Dzięki zaawansowanemu systemowi sterowania poszczególne moduły linii komunikują się ze sobą, co przekłada się na minimalizację przestojów i wzrost wydajności.
Proces montażu i klejenia
Centralnym punktem linii jest sekcja montażowa, gdzie klocki i deski składa się w ostateczną strukturę palety. Proces ten dzieli się na kilka etapów:
- Układanie klocków nośnych – precyzyjne pozycjonowanie elementów pionowych.
- Nakładanie kleju poliuretanowego – maszyna dozująca rozprowadza klejenie w ściśle określonych miejscach.
- Przybijanie gwoździ lub wbijanie zszywek – w zależności od stosowanej technologii łączenia.
- Spinanie za pomocą prasy – kompresuje elementy, zapewniając trwałe połączenie.
W nowoczesnych zakładach coraz częściej stosuje się hybrydowe urządzenia umożliwiające jednoczesne klejenie i mechaniczne łączenie. Pozwala to na zwiększenie wytrzymałości palet oraz redukcję czasu cyklu.
Obróbka końcowa i kontrola jakości
Po zmontowaniu palety trafia ona do strefy wykończeniowej, gdzie wykonywane są następujące czynności:
- Skrawanie krawędzi – za pomocą frezarek uzyskuje się gładkie, bezpieczne krawędzie.
- Profilowanie spodu – maszyny profilujące dodają wgłębienia ułatwiające załadunek.
- Oznakowanie – drukarki przemysłowe nanoszą kody kreskowe i logo klienta.
- Malowanie lub impregnacja – linie lakiernicze zabezpieczają drewno przed wilgocią i szkodnikami.
Końcowy audyt jakości realizowany jest przy użyciu systemów wizyjnych. Kamery skanują każdą paletę pod kątem:
- Dokładności wymiarów;
- Obecności uszkodzeń powierzchni;
- Prawidłowego naniesienia oznaczeń.
Tylko produkty, które przeszły pozytywnie wszystkie testy, trafiają na magazyn wyrobów gotowych, skąd są dystrybuowane do odbiorców.
Automatyzacja i przyszłość produkcji
Współczesne linie do produkcji palet kładą duży nacisk na automatyzację. Integracja z systemami ERP oraz rozwiązaniami Industrie 4.0 pozwala na:
- Optymalizację stanów magazynowych drewna i gotowych palet;
- Śledzenie wydajności każdego stanowiska w czasie rzeczywistym;
- Predykcyjne utrzymanie ruchu (ang. predictive maintenance) – zaplanowane prace serwisowe przed awarią.
Dalszy rozwój technologii może przynieść pełną automatyzację procesów logistycznych wewnątrzzakładowych dzięki autonomicznym wózkom AGV oraz zaawansowanym systemom robotycznym potrafiącym dostosować się do różnorodnych wymiarów palet.